Правильно выбрать термоклей — только половина задачи. Даже качественный клей EVA может обеспечить слабое сцепление, слишком заметный клеевой шов или дефекты кромки, если температура нанесения и настройки станка неверны.
Подробнее по этой теме читайте: ассортимент термоклея и марки термоклея EVA.
На автоматическом кромкооблицовочном станке температура влияет на вязкость, смачивание, открытое время и качество соединения. Также важны скорость подачи, давление прижимных роликов, температура плиты и условия в цехе.
Какова правильная температура термоклея для кромкооблицовки? Во многих промышленных применениях EVA рабочий диапазон составляет примерно 150–210 °C и зависит от состава клея и конфигурации станка. Температуры клеевой ванны и валика-аппликатора могут различаться.
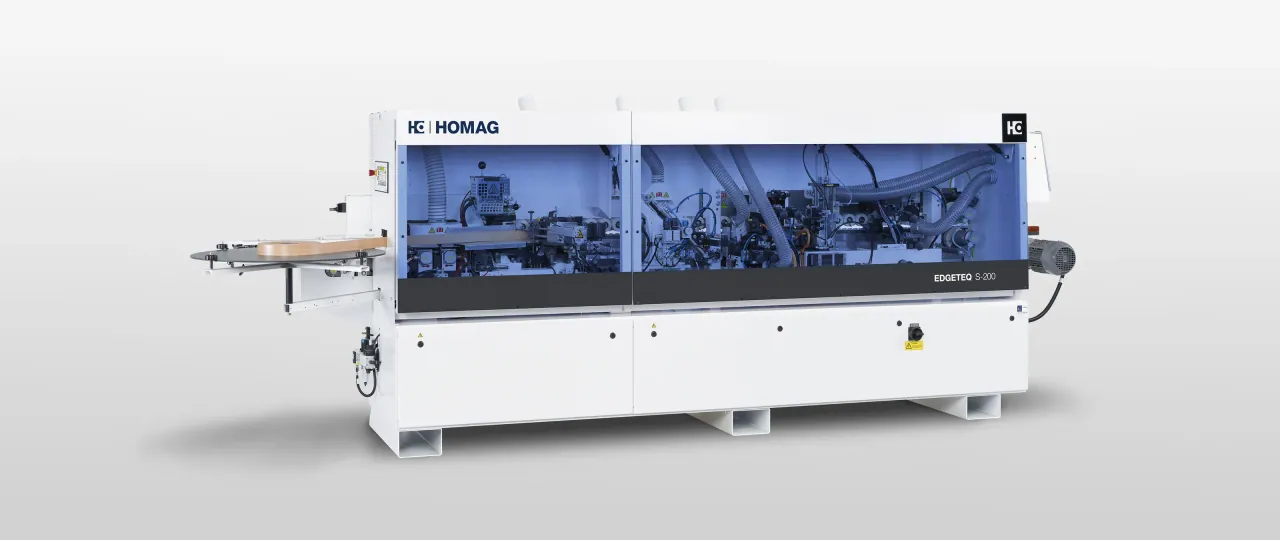
В этом руководстве описано, как выбирать EVA средней и высокой температуры, настраивать параметры станка и выявлять распространенные проблемы склеивания.
1. Температура термоклея: что нужно учитывать
Различайте три температуры:
- Температура клеевой ванны: поддерживает клей в расплавленном состоянии.
- Температура аппликационного валика: температура клея при переносе на торец плиты или кромочный материал.
- Температура основы: температура МДФ, ДСП, фанеры или другого материала.
Эти значения не обязательно должны совпадать. В некоторых станках клей дополнительно нагревается перед валиком. Показание панели управления также может отличаться от фактической температуры клея, поэтому рекомендуется регулярное измерение и калибровка.
2. EVA средней температуры: 150–180 °C
Клеи EVA средней температуры рассчитаны на умеренный нагрев и стабильное склеивание. Диапазон 150–180 °C можно использовать как начальный ориентир, но фактическая настройка зависит от марки клея и от того, относится ли спецификация к ванне или валику.
Типичные применения
- Стандартная, тонкая и средней толщины кромка ПВХ.
- Мебельные плиты из МДФ и ДСП.
- Небольшие и средние мебельные производства.
- Линии с умеренной скоростью подачи и цеха, где не требуется высокая температура нанесения.
Более низкий нагрев уменьшает ненужное тепловое воздействие, если клей сохраняет достаточную текучесть и смачиваемость. Многие обычные автоматические станки работают с такими составами. Фактическое энергопотребление зависит также от теплоизоляции, объема ванны, производительности и времени простоя.
Рассматривайте этот вариант при умеренной скорости, стандартной кромке ПВХ или АБС и стабильной температуре цеха. Проверяйте техническую документацию: не каждый низкотемпературный EVA подходит к любому станку.
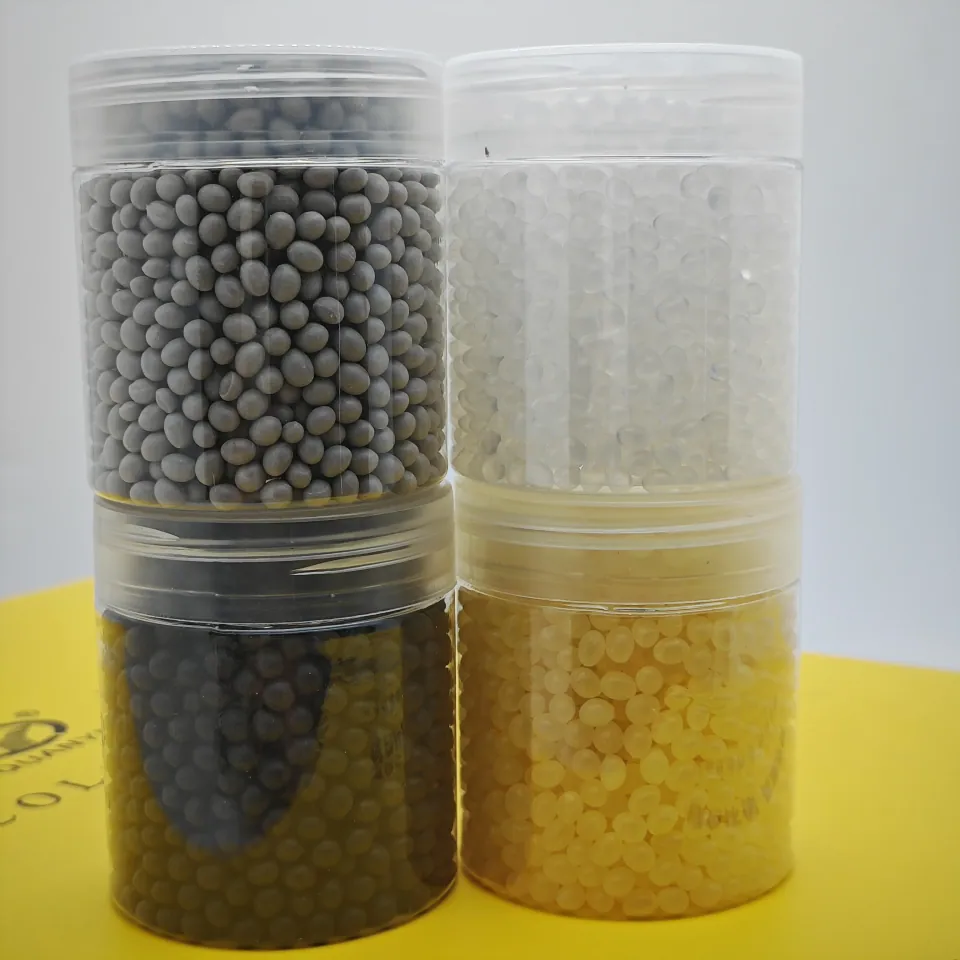
3. EVA высокой температуры: 180–210 °C
Такие составы рассчитаны на подходящие вязкость, смачивание и адгезию при более высокой температуре обработки. Более высокая температура не означает автоматически более прочное соединение.
Составы могут подойти для толстой или широкой кромки ПВХ, скоростных линий, плотных или плохо смачиваемых поверхностей и процессов, требующих хорошей текучести клея в точке нанесения. При нагреве вязкость EVA обычно снижается, однако повышение температуры не исправит чрезмерную скорость, недостаточное нанесение или слабый прижим.
Используйте клей, предназначенный для рекомендованного температурного диапазона. Длительный перегрев может привести к изменению цвета и вязкости, разрушению клея и образованию отложений в системе.
4. Настройки станка: температура, скорость и давление
Значения ниже — ориентиры для первоначальной настройки при работе с обычными составами EVA, а не универсальные производственные спецификации.
| Параметр | EVA средней температуры | EVA высокой температуры |
|---|---|---|
| Ориентировочный диапазон | 150–180 °C | 180–210 °C |
| Типичная скорость станка | 10–30 м/мин | 15–40 м/мин |
| Давление прижимных роликов | 3–5 кг/см² | 3–5 кг/см² |
| Открытое время | Зависит от продукта | Зависит от продукта |
| Нанесение клея | По плите и кромке | По плите и кромке |
| Состояние основы | Чистая и сухая | Чистая и сухая |
Важно: уточните, относится ли указанная температура к клеевой ванне или аппликационному валику. Не устанавливайте автоматически одинаковые значения.
- Температура клея: слишком низкая может ухудшить смачивание; чрезмерно высокая — разрушить клей или сделать его слишком текучим.
- Скорость: при высокой скорости остается меньше времени на нанесение, позиционирование и прижим. Перед повышением скорости проверьте открытое время.
- Давление роликов: недостаточное давление мешает полному контакту, а избыточное может выдавить клей из шва. Настраивайте давление с учетом станка, роликов и толщины материала.
- Открытое время: зависит от состава, температуры, количества нанесения, температуры основы, кромки, скорости и условий цеха. Единого значения для всех клеев EVA нет.
- Предварительный нагрев: холодные плиты быстро охлаждают клеевой слой. Измеряйте температуру поверхности и следуйте рекомендациям производителя, а не фиксированному времени подогрева.
Практическая последовательность настройки
- Проверьте рекомендованный производителем температурный диапазон.
- Отдельно измерьте температуру ванны и валика.
- Проверьте влажность и состояние поверхности плит.
- Начните с умеренной скорости подачи.
- Настройте количество клея и прижимные ролики.
- Постепенно увеличивайте скорость.
- Проверьте прочность и внешний вид соединения.
- Запишите итоговые параметры для повторного производства.
Меняйте по одному параметру, чтобы оценить результат каждого изменения.
5. Настройка температуры для разных основ
Структура и состояние поверхности влияют на смачивание, расход клея и прочность соединения. Подтверждайте настройки на реальных плитах и кромочных материалах.
МДФ
Удалите с торца пыль после обработки. Проверьте, не слишком ли он пористый или шероховатый, и обеспечьте хороший контакт роликов. Сильно впитывающий торец может оттянуть клей из зоны соединения.
ДСП
Торец может быть пористым и содержать открытые древесные частицы. Удалите пыль и непрочно держащиеся частицы, проверьте ровность, нанесите достаточное количество клея и обеспечьте полный контакт. Повышение температуры не исправит неровный или плохо подготовленный торец.
Фанера и многослойные плиты
Поверхность зависит от породы древесины, клеевой системы и технологии производства. Проверьте качество обработки, гладкость и чистоту, затем испытайте сочетание конкретной плиты и кромки.
Массив древесины
Контролируйте влажность, обеспечьте ровную и чистую поверхность, не склеивайте чрезмерно холодный или влажный материал и подберите клей для конкретного применения.
6. Пять распространенных проблем из-за неправильных настроек
Избыточный выход клея
Возможные причины: слишком много клея, чрезмерная текучесть, слишком высокое давление или неправильная настройка роликов. Проверьте фактическую температуру, количество нанесения, давление и выравнивание роликов.
Нити клея
Возможные причины: температура вне рекомендуемого диапазона, неподходящая вязкость или состав, загрязненный валик. Проверьте температуру нанесения, совместимость клея и чистоту станка; причиной не всегда является перегрев.
Отслаивание кромки или слабое сцепление
Возможные причины: низкая температура, недостаточное нанесение, чрезмерная скорость, холодная или влажная плита, плохая подготовка поверхности или слабый прижим. Проверьте также совместимость материалов.
Потемнение или подгорание клея
Возможные причины: чрезмерная температура, длительный нагрев или пребывание клея в системе, загрязнение. Соблюдайте спецификацию продукта и правила очистки оборудования.
Толстый или неровный клеевой шов
Возможные причины: неверный зазор или выравнивание роликов, неравномерный перенос клея, неподходящая вязкость, нестабильный прижим или неровный торец. Проверьте механику станка, а не только температуру.
7. Температура и влажность в цехе
Холодные плиты быстро отводят тепло от клеевого слоя, сокращая открытое время и ухудшая смачивание. При необходимости храните плиты в помещении и проверяйте температуру их поверхности и клеевого валика.
Высокая влажность может влиять на влажность древесных плит. Не используйте сырые материалы и соблюдайте требования к влажности, указанные для клея и основы.
Зимой не повышайте температуру автоматически. Проверьте температуру цеха и плиты, влажность материала, реальную температуру валика, скорость и количество нанесения. Меняйте только те параметры, необходимость корректировки которых подтверждена измерениями и испытаниями.
8. Какова температура термоклея PUR?
EVA образует термопластичное соединение при охлаждении и затвердевании. PUR также реагирует с влагой, формируя сшитую структуру. Для некоторых промышленных клеев PUR указывается температура около 130–150 °C, но точное значение зависит от состава и оборудования. PUR требует влагозащитной упаковки и подходящей системы нанесения.
| Характеристика | EVA | PUR |
|---|---|---|
| Механизм соединения | Охлаждение и затвердевание | Охлаждение, затем отверждение влагой |
| Температура обработки | Зависит от состава, часто выше | Зависит от состава, иногда ниже |
| Тепло- и влагостойкость | Зависит от состава | Обычно выше после правильного отверждения |
| Оборудование и очистка | Система и процедура для EVA | Совместимое оборудование и специальная очистка PUR |
Не используйте обычные настройки EVA для PUR без проверки совместимости оборудования и инструкций производителя. Перед переходом оцените оборудование, очистку, объем производства и требования к готовому изделию.
9. Как выбрать термоклей для кромкооблицовки
Температура — только один из критериев. Перед покупкой проверьте:
| Критерий | Что проверить |
|---|---|
| Материал кромки | ПВХ, АБС, ПП, шпон или меламин |
| Материал плиты | МДФ, ДСП, фанера или массив древесины |
| Толщина кромки | Тонкая, стандартная или толстая |
| Скорость станка | Фактическая скорость в м/мин |
| Температура нанесения | Температура ванны и валика |
| Вязкость и нанесение | Совместимость со станком и требования к слою |
| Открытое время | Соответствие скорости линии |
| Прочность склеивания | Начальная адгезия и итоговая прочность |
| Условия производства | Температура цеха и материалов |
Подходящий клей должен стабильно перерабатываться, равномерно наноситься, надежно склеивать и обеспечивать приемлемую себестоимость. Перед оптовой закупкой обязательно испытайте образцы в реальных производственных условиях.
10. Часто задаваемые вопросы
Какова оптимальная температура термоклея для кромкооблицовки?
Единого значения нет. Многие клеи EVA работают примерно при 150–210 °C. Следуйте технической документации и уточните, идет ли речь о ванне или валике.
Подходит ли для клея EVA температура 180 °C?
Это распространенный ориентир, однако некоторым составам нужны более низкие или высокие значения. Проверьте технический паспорт и измерьте реальную температуру нанесения.
Чем отличается клей при 150 °C от клея при 210 °C?
Разница не сводится к прочности склеивания. Составы разрабатываются для нужной вязкости, смачивания и стабильности процесса при разных температурах. Учитывайте станок, основу, кромку и режим производства.
Какова рекомендуемая скорость роликов?
Многие промышленные линии работают примерно при 10–40 м/мин, но нужная скорость зависит от открытого времени, количества клея, конфигурации станка и требований к соединению.
Какое давление нужно для прижимных роликов?
В некоторых технических паспортах EVA указано около 3–5 кг/см². Это ориентир, а не универсальная настройка; учитывайте требования оборудования и клея.
Почему кромка отслаивается при правильной температуре?
Причиной также могут быть недостаток клея, загрязненная поверхность, неправильный прижим, слишком высокая скорость, неподходящий состав или несовместимость материалов.
Можно ли использовать одинаковые настройки летом и зимой?
Не всегда. Сезон влияет на температуру плит, охлаждение клея и открытое время. Сначала измерьте условия и проведите испытания.
Вывод: правильная температура повышает качество кромкооблицовки
Температура важна, но ее нельзя рассматривать отдельно от других настроек. Выбирая EVA средней (150–180 °C) или высокой (180–210 °C) температуры, согласуйте состав со станком, скоростью, кромкой и плитой.
Wuhan Quanyixintong New Materials Co., Ltd. производит термоклеи EVA и PUR для мебельных предприятий и кромкооблицовочных производств. Мы помогаем подобрать вязкость, температуру, составы и параметры испытаний.
Запросите цену или образцы клея, сообщив модель станка, скорость линии и требования к склеиванию.
