Elegir el adhesivo termofusible adecuado es solo una parte del trabajo. Incluso un adhesivo EVA de buena calidad puede producir una unión débil, líneas de cola excesivas o defectos en el canto si la temperatura de aplicación y los ajustes de la máquina no son correctos.
Para ampliar este tema, consulte la gama de adhesivos termofusibles y los grados de adhesivo EVA.
En las canteadoras automáticas, la temperatura influye en la viscosidad, la humectación, el tiempo abierto y la adhesión. También importan la velocidad, la presión de los rodillos, la temperatura del tablero y las condiciones del taller.
¿Cuál es la temperatura correcta del adhesivo termofusible para cantear? En muchas aplicaciones industriales con EVA, el intervalo de trabajo es aproximadamente 150–210 °C, según la formulación y la máquina. La temperatura del depósito puede ser distinta de la del rodillo aplicador.
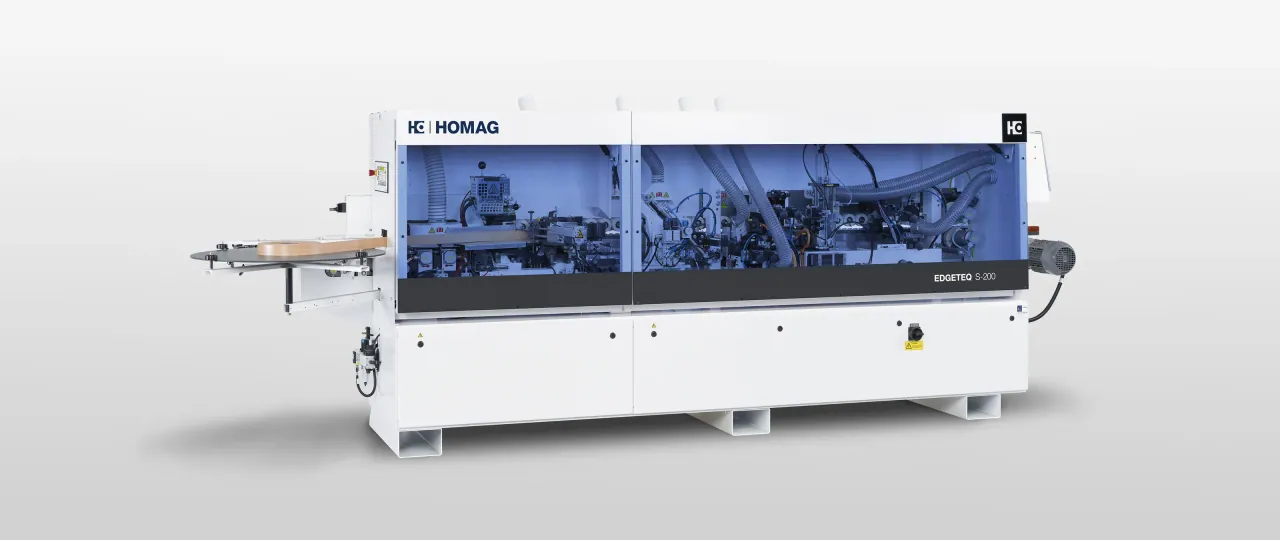
Esta guía explica cómo elegir entre EVA de temperatura media y alta, ajustar los parámetros y reconocer problemas habituales.
1. Comprender las temperaturas del proceso
Conviene distinguir tres valores:
- Temperatura del depósito: mantiene fundido el adhesivo en la cubeta.
- Temperatura del rodillo aplicador: temperatura del adhesivo cuando se transfiere al canto del tablero o a la banda.
- Temperatura del sustrato: temperatura del MDF, tablero de partículas, contrachapado u otro material.
No tienen que coincidir. Algunas máquinas calientan el adhesivo antes de que llegue al rodillo. Además, el valor que muestra el panel puede diferir de la temperatura real; se recomienda medir y calibrar periódicamente.
2. Adhesivo EVA de temperatura media: 150–180 °C
Los EVA de temperatura media están pensados para producción con temperaturas moderadas y adhesión estable. 150–180 °C sirve como referencia inicial, pero el ajuste depende del grado y de si el fabricante se refiere al depósito o al rodillo.
Aplicaciones habituales
- Cantos de PVC estándar y bandas finas o de espesor medio.
- Paneles de MDF y tableros de partículas.
- Fábricas pequeñas y medianas y líneas de velocidad moderada.
- Talleres donde no se necesitan temperaturas de aplicación elevadas.
Una menor exposición térmica puede evitar calentamiento innecesario si el adhesivo conserva suficiente fluidez y humectación. Muchas canteadoras convencionales admiten estos productos y, en algunas condiciones, la menor temperatura reduce la demanda de calentamiento. El consumo real también depende del aislamiento, el tamaño del depósito, el volumen y el tiempo de espera.
Considere esta categoría para velocidades moderadas, cantos estándar de PVC o ABS y una temperatura de taller estable. Consulte siempre la ficha técnica: no todos los adhesivos EVA de baja temperatura son compatibles con todas las máquinas.
3. Adhesivo EVA de temperatura alta: 180–210 °C
Los EVA de temperatura alta están formulados para obtener viscosidad, humectación y adhesión adecuadas a temperaturas de proceso mayores. Una temperatura más alta no significa automáticamente una unión más fuerte.
Pueden considerarse para cantos de PVC gruesos o anchos, líneas rápidas, superficies densas o difíciles de humectar y aplicaciones que exigen mantener una fluidez adecuada en el punto de aplicación. Al subir la temperatura, el EVA suele perder viscosidad y fluir mejor, pero no conviene compensar así una velocidad excesiva, una aplicación insuficiente o poca presión.
Use un producto formulado para el intervalo recomendado. El sobrecalentamiento prolongado puede provocar cambios de color y viscosidad, degradación y depósitos en el sistema.
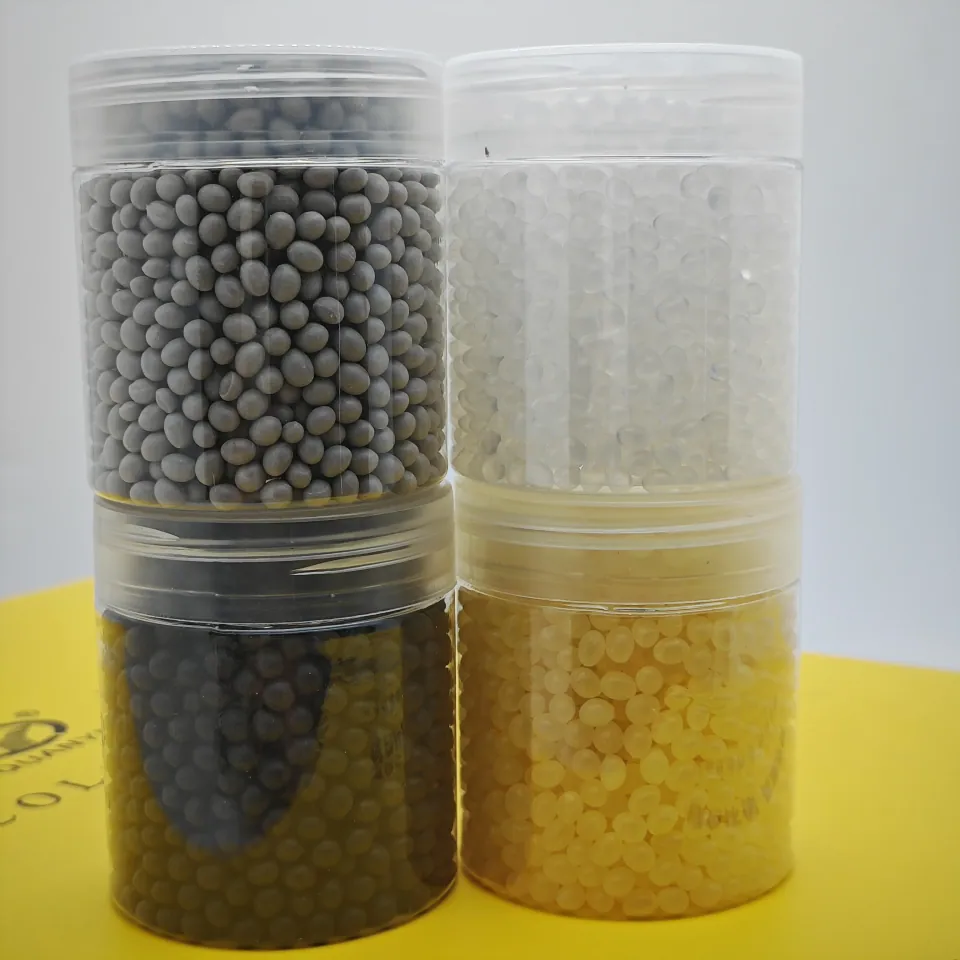
4. Ajustes de la canteadora: temperatura, velocidad y presión
Estos valores son referencias iniciales para la puesta en marcha con EVA convencional, no especificaciones universales.
| Parámetro | EVA de temperatura media | EVA de temperatura alta |
|---|---|---|
| Intervalo de referencia | 150–180 °C | 180–210 °C |
| Velocidad habitual | 10–30 m/min | 15–40 m/min |
| Presión de los rodillos | 3–5 kg/cm² | 3–5 kg/cm² |
| Tiempo abierto | Depende del producto | Depende del producto |
| Aplicación | Según tablero y canto | Según tablero y canto |
| Estado del sustrato | Limpio y seco | Limpio y seco |
Importante: confirme si la temperatura indicada corresponde al depósito o al rodillo. No aplique automáticamente el mismo ajuste a ambos.
- Temperatura: demasiado baja puede impedir una humectación adecuada; demasiado alta puede degradar el adhesivo o volverlo excesivamente fluido.
- Velocidad: a mayor velocidad hay menos tiempo para aplicar, posicionar y presionar. Compruebe el tiempo abierto antes de aumentarla.
- Presión: poca presión reduce el contacto; demasiada puede expulsar adhesivo de la unión. Ajuste según máquina, rodillos y espesor.
- Tiempo abierto: depende de formulación, temperatura, cantidad aplicada, sustrato, canto, velocidad y taller; no existe un valor único para todos los EVA.
- Precalentamiento: un tablero frío enfría rápidamente el adhesivo. Controle la temperatura superficial y siga la recomendación del fabricante en lugar de aplicar un tiempo fijo.
Secuencia práctica de ajuste
- Consulte el intervalo recomendado por el fabricante.
- Compruebe por separado la temperatura del depósito y del rodillo.
- Revise la humedad y la superficie del tablero.
- Empiece con una velocidad prudente.
- Ajuste la cantidad de adhesivo y los rodillos de presión.
- Aumente la velocidad gradualmente.
- Compruebe la resistencia y el aspecto de la unión.
- Registre los ajustes finales.
Cambie un parámetro cada vez para poder evaluar su efecto.
5. Ajustes según el sustrato
La estructura y el estado de la superficie influyen en la humectación, el consumo y la adhesión. Valide los ajustes con los materiales reales.
MDF
Mantenga el canto limpio, sin polvo de mecanizado. Revise si es poroso o áspero y asegure un contacto uniforme de los rodillos. Un canto muy absorbente puede retirar adhesivo de la zona de unión.
Tablero de partículas
El canto puede ser poroso y mostrar partículas de madera. Retire partículas sueltas y polvo, compruebe la uniformidad, aplique suficiente adhesivo y asegure el contacto completo. Subir la temperatura no corrige un canto irregular o mal preparado.
Contrachapado y tablero multicapa
La superficie varía según la madera, el adhesivo y la fabricación. Compruebe el mecanizado, la lisura y la limpieza y ensaye el canto y la banda juntos.
Madera maciza
Controle la humedad, mantenga la superficie plana y limpia, evite materiales muy fríos o húmedos y elija una formulación adecuada para la aplicación.
6. Cinco defectos frecuentes relacionados con los ajustes
Exceso de adhesivo visible
Causas posibles: demasiada aplicación, adhesivo demasiado fluido, presión excesiva o rodillos mal ajustados. Compruebe temperatura real, cantidad, presión y alineación.
Hilos de adhesivo
Causas posibles: temperatura fuera de rango, viscosidad o formulación inadecuadas, rodillo sucio. Revise la temperatura de aplicación, la compatibilidad y la limpieza; no siempre se debe al exceso de calor.
Desprendimiento o adhesión débil
Causas posibles: temperatura baja, poca aplicación, velocidad excesiva, tablero frío o húmedo, superficie mal preparada o presión insuficiente. Revise también la compatibilidad de los materiales.
Adhesivo oscurecido o quemado
Causas posibles: temperatura excesiva, calentamiento o permanencia prolongados y contaminación. Ajuste según la ficha técnica y limpie de acuerdo con las instrucciones del equipo y del adhesivo.
Línea de cola gruesa o irregular
Causas posibles: separación o alineación incorrectas de los rodillos, transferencia irregular, viscosidad inadecuada, presión inconsistente o cantos irregulares. Compruebe el sistema mecánico además de la temperatura.
7. Temperatura y humedad del taller
Los tableros fríos extraen calor de la capa adhesiva, reducen el tiempo abierto y dificultan la humectación. Acondicione los paneles en interiores cuando sea apropiado y compruebe la temperatura del tablero y del rodillo.
La humedad puede afectar el contenido de humedad de los tableros de madera. Evite material húmedo y respete las condiciones indicadas para el sustrato y el adhesivo.
En invierno, no suba automáticamente la temperatura. Revise el taller, el tablero, la humedad, la temperatura real del rodillo, la velocidad y la cantidad aplicada; modifique solo lo que indiquen las mediciones y las pruebas.
8. ¿Qué ocurre con el adhesivo PUR?
El EVA forma una unión termoplástica al enfriarse. El PUR también reacciona con la humedad y forma una estructura reticulada. Algunas formulaciones PUR industriales indican temperaturas cercanas a 130–150 °C, pero el valor correcto depende del producto y el equipo. Requieren envases protegidos de la humedad y equipos adecuados.
| Característica | EVA | PUR |
|---|---|---|
| Mecanismo | Enfriamiento y solidificación | Enfriamiento y curado por humedad |
| Temperatura | Depende de la formulación; suele ser mayor | Depende de la formulación; a veces menor |
| Resistencia térmica y a humedad | Depende de la formulación | Generalmente mayor tras el curado correcto |
| Equipo y limpieza | Sistema y procedimiento compatibles con EVA | Equipo compatible y limpieza específica para PUR |
No procese PUR con los ajustes EVA sin comprobar la compatibilidad y las instrucciones del fabricante. Antes de cambiar, evalúe equipo, limpieza, volumen de producción y requisitos del producto final.
9. Cómo elegir un adhesivo termofusible para cantear
La temperatura es solo un factor. Antes de comprar, compruebe:
| Factor | Qué revisar |
|---|---|
| Material del canto | PVC, ABS, PP, chapa de madera o melamina |
| Tablero | MDF, partículas, contrachapado o madera maciza |
| Espesor del canto | Fino, estándar o grueso |
| Velocidad | Velocidad real en m/min |
| Temperatura de aplicación | Depósito y rodillo |
| Viscosidad y aplicación | Compatibilidad y requisitos de recubrimiento |
| Tiempo abierto | Compatibilidad con la velocidad |
| Adhesión | Unión inicial y resistencia final |
| Entorno | Temperatura del taller y los materiales |
Un adhesivo adecuado debe procesarse de manera estable, aplicarse uniformemente y proporcionar una unión fiable con un costo aceptable. Pruebe muestras en condiciones reales, especialmente antes de comprar al por mayor.
10. Preguntas frecuentes
¿Cuál es la temperatura ideal para cantear?
No existe una temperatura universal. Muchos EVA trabajan aproximadamente entre 150 y 210 °C. Siga la ficha técnica y confirme si se refiere al depósito o al rodillo.
¿180 °C sirve para el adhesivo EVA?
Es una referencia común, pero algunos productos requieren valores menores o mayores. Compruebe la ficha técnica y mida la temperatura real de aplicación.
¿Qué diferencia hay entre 150 °C y 210 °C?
No se trata simplemente de la fuerza de unión. Las formulaciones están diseñadas para lograr viscosidad, humectación y estabilidad adecuadas a distintas temperaturas. Influyen la máquina, el sustrato, el canto y la producción.
¿Qué velocidad se recomienda?
Muchas líneas industriales trabajan aproximadamente entre 10 y 40 m/min, según el tiempo abierto, la aplicación, la máquina y la unión requerida.
¿Qué presión deben ejercer los rodillos?
Algunas fichas de EVA indican aproximadamente 3–5 kg/cm². Es una referencia; siga las especificaciones del equipo y del adhesivo.
¿Por qué se despega el canto si la temperatura es correcta?
También pueden influir una aplicación insuficiente, superficies sucias, presión incorrecta, velocidad excesiva, formulación inadecuada o incompatibilidad entre materiales.
¿Puedo usar los mismos ajustes en verano y en invierno?
No necesariamente. Cambian la temperatura del tablero, el enfriamiento y el tiempo abierto. Mida y haga pruebas antes de cambiar los parámetros.
Conclusión: la temperatura correcta mejora el canteado
La temperatura es esencial, pero no debe tratarse aisladamente. Tanto si elige EVA medio (150–180 °C) como EVA de alta temperatura (180–210 °C), adapte la formulación a la máquina, velocidad, canto y tablero.
Wuhan Quanyixintong New Materials Co., Ltd. fabrica adhesivos EVA y PUR para fabricantes de muebles y fábricas de canteado. Podemos ayudarle a evaluar viscosidad, temperatura, formulación, muestras y parámetros de producción.
Solicite una cotización o muestras de adhesivo e indíquenos las especificaciones de su máquina, la velocidad y los requisitos de adhesión.
