Почему печать важна для кромки ПВХ
Печать определяет реалистичность древесного рисунка, точность цветопередачи и устойчивость поверхности к солнечному свету, чистке и истиранию. Качественная печать придает кромке PVC, ABS и PP убедительный декор под дерево, камень или абстрактный рисунок, который не выцветает и не стирается при эксплуатации.
Подробнее по этой теме читайте: ассортимент кромки ПВХ и наш процесс контроля качества.
Ниже разобраны технология печати, применяемые чернила, важные критерии качества и наиболее частые дефекты, а также способы их устранения производителем.
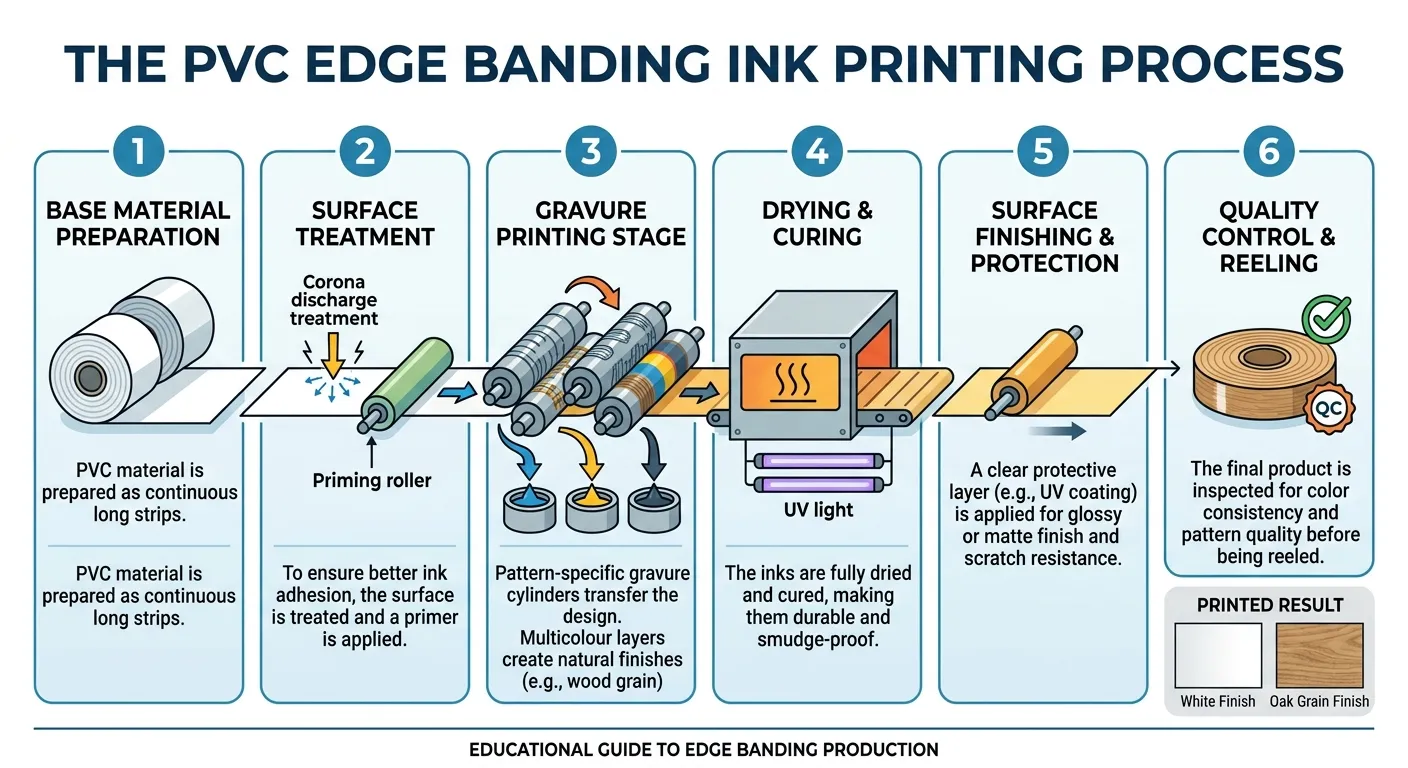
Как работает глубокая печать
Большинство кромочных материалов печатают методом глубокой (ротогравюрной) печати: ячейки, выгравированные на хромированном цилиндре, переносят на основу контролируемое количество чернил.
- Предварительная обработка основы (корона / праймер). После экструзии поверхность PVC имеет низкую поверхностную энергию. Коронирование или специальный праймер повышают поверхностное натяжение как минимум до 38–42 дин/см, чтобы чернила надежно сцепились. Без этого последующие слои ложатся на слабое основание.
- Базовое покрытие. Водно- или растворительное базовое покрытие скрывает естественный цвет состава и создает равномерный фон — бледно-желтый или серый, на котором формируется древесный рисунок.
- Слои печати (многоцветная глубокая печать). Обычно рисунок создают 2–4 синхронизированных печатных узла: первый наносит основные волокна, второй — теневые линии и тонкие годовые кольца, третий и четвертый — детали пор и окончательную коррекцию цвета. Глубина ячеек цилиндра определяет объем чернил, а значит тональные переходы и трехмерный вид.
- Верхнее покрытие / UV-покрытие. UV-лак наносят валиком и мгновенно отверждают UV-лампами. Он герметизирует и защищает чернила, задает матовый, полуматовый или высокоглянцевый вид, а также устойчивость к истиранию, царапинам и химическим веществам.
- Тиснение (опционально). Нагретый валик наносит текстуру EIR (тиснение, совмещенное с рисунком) под дерево, кожу или мрамор, чтобы рельеф совпадал с видимым рисунком.
Сравнение растворительных, водных и UV-чернил
| Тип чернил | Носитель / механизм | Преимущества | Ограничения |
|---|---|---|---|
| На растворителе | Органические растворители (этилацетат, толуол и др.) | Сильная адгезия, быстрое высыхание, отличная цветопередача | Более высокие выбросы VOC и строгие экологические требования |
| На водной основе | Вода с небольшим количеством спирта | Низкий VOC, нетоксичность, отсутствие резкого запаха, негорючесть | Требуется высокая поверхностная энергия основы; высыхание медленнее |
| UV-отверждаемые | Фотоинициаторы мгновенно отверждаются под UV-светом | Практически нулевой VOC, очень быстрое отверждение, твердая пленка | Более высокая цена; необходимо оборудование UV-отверждения |
Экспортные программы и мебель с премиальной экологической сертификацией все чаще переходят на водные и UV-системы. Производители, инвестировавшие в такие линии, могут соответствовать более строгим входным проверкам европейских и североамериканских покупателей.
Проверки качества печатной кромки
- Стабильность цвета. Измеряется спектрофотометром; отклонение между партиями должно составлять Delta E менее 0.5–1.0, без метамеризма. Цвет должен совпадать при освещении D65, TL84 и лампах накаливания, поскольку в выставочном зале, на заводе и дома используются разные источники света.
- Адгезия (испытание решетчатым надрезом). На печати делают сетку с шагом 1 mm, прижимают ленту 3M и резко снимают. Чернила не должны отслаиваться; серьезная линия выдерживает класс 5B или как минимум 4B.
- Светостойкость. Чернила должны иметь класс 6–8 по шкале синей шерсти, чтобы кромка не желтела и не выцветала после многолетнего воздействия света в помещении.
- Стойкость к химии и истиранию. При обрезке и снятии заподлицо на станке печать не должна скалываться; спирт и бытовые чистящие средства не должны удалять цвет.
Типичные дефекты печати и их устранение
| Дефект | Возможная причина | Корректирующее действие |
|---|---|---|
| Плохая адгезия (отслаивание / стирание) | Низкое поверхностное натяжение после ослабления коронной обработки; смола чернил не подходит к PVC/ABS; недостаточная сушка | Повторить коронирование или нанести праймер; выбрать чернила для смолы основы; повысить температуру сушки или увеличить время |
| Просвечивание / слабая укрывистость | Неравномерный или слишком тонкий базовый слой; слишком низкая вязкость из-за избыточного разбавления | Отрегулировать зазор валика и массу нанесения; увеличить вязкость и долю пигмента |
| Туман, распыление, грязный ракельный съем | Неправильный угол или давление ракеля; слишком вязкие чернила или быстрое образование пленки; изношенный цилиндр | Настроить угол (обычно 45°–60°) и давление; добавить медленный растворитель или снизить вязкость; проверить и повторно хромировать цилиндр |
| Нарушение приводки / двоение / размытый рисунок | Нестабильное натяжение полотна между секциями; изношенные подшипники или биение цилиндра | Перекалибровать магнитопорошковые тормоза или сервоуправление натяжением; проверить точность установки и биение |
| Неравномерный блеск / пузыри в покрытии | Неравномерное нанесение UV-лака; чрезмерный поток воздуха в печи создает пузыри | Проверить дозировку пеногасителя и выравнивание покрытия валиком; настроить температуру предварительного нагрева и зоны дегазации |
Большинство дефектов связано с тем, что печать считают неизменным рецептом, а не управляемым процессом. Поэтому жалобу на дефект должен разбирать производитель, способный проследить партию по показаниям коронной обработки, партии чернил, цилиндру и настройкам печи, а не перепродавец чужого товара.
Wuhan Quanyixintong New Materials производит кромку PVC, ABS, PP и акриловую кромку с 2000 года, поставляя продукцию ведущим китайским мебельным брендам, включая OPPEIN и ZBOM, а также дистрибьюторам Ближнего Востока, Юго-Восточной Азии, Европы, Центральной Азии, Африки и Америки. Для каждого индивидуального заказа — однотонные цвета, декоры под дерево, высокоглянцевая и металлическая отделка, толщина от 0.4 mm, ширина от 15 до 600 mm — цвет подбирается под контролем спектрофотометра, а адгезия и светостойкость проверяются до отгрузки. Отправьте нам плиту или эталонный образец: сначала мы подготовим образец для ваших испытаний, а массовое производство начнется после вашего утверждения цвета, отделки и качества. Всегда рады посетителям на заводе в Ухане.