Pourquoi l’impression compte pour les chants PVC
L’impression détermine le réalisme du décor bois, la fidélité des couleurs et la résistance de la surface après des années d’exposition à la lumière du soleil, au nettoyage et à l’abrasion. Bien réalisée, elle donne aux chants PVC, ABS et PP des décors bois, pierre ou abstraits qui ne se décolorent pas et ne s’effacent pas en service.
Pour approfondir ce sujet, consultez la gamme de chants PVC et notre processus qualité.
Cet article présente le procédé d’impression, les systèmes d’encre, les critères qualité essentiels et les défauts courants, ainsi que leur résolution par des fabricants expérimentés.
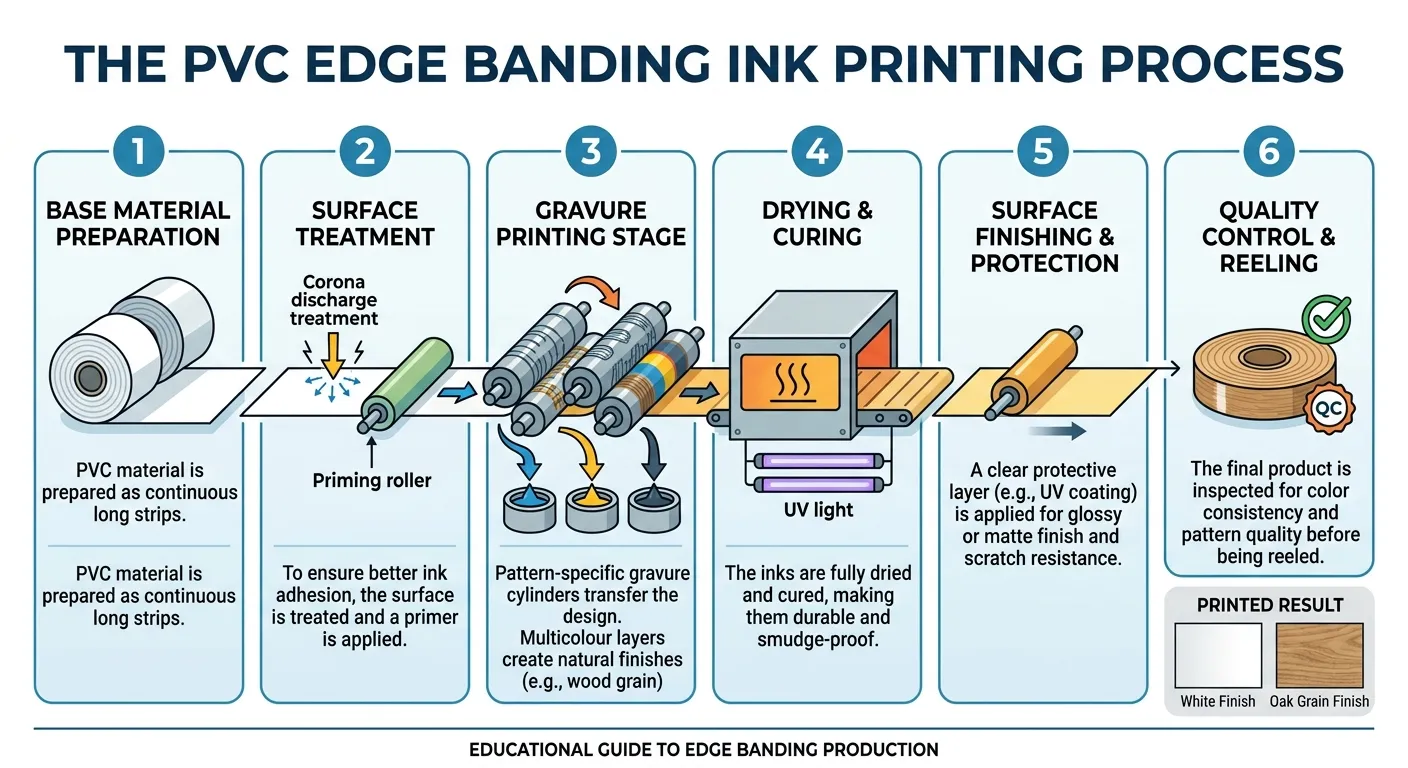
Fonctionnement de l’héliogravure
La plupart des chants sont imprimés par héliogravure (rotogravure) : des alvéoles gravées avec précision dans un cylindre chromé transportent puis transfèrent une quantité maîtrisée d’encre sur le support.
- Prétraitement du support (corona / primaire). Les extrusions PVC quittent la ligne avec une faible énergie de surface. Le traitement corona ou un primaire d’adhérence porte la tension superficielle à au moins 38–42 dynes/cm pour permettre l’accroche de l’encre. Sans cette étape, les couches suivantes reposent sur une base faible.
- Couche de fond. Une couche à base d’eau ou de solvant masque la couleur naturelle du mélange et crée un fond uniforme — jaune pâle ou gris — sur lequel le décor bois est imprimé.
- Couches d’impression (héliogravure multicolore). Les motifs sont généralement réalisés avec 2–4 groupes héliogravure calés : la première couleur imprime la structure principale du grain, la deuxième les ombres et cernes fins, les troisième et quatrième les pores et la correction finale. La profondeur des alvéoles détermine le volume d’encre et la profondeur tonale qui donne un aspect tridimensionnel.
- Couche de finition / revêtement UV. Un vernis appliqué au rouleau est polymérisé immédiatement sous lampes UV. Il protège l’encre et fixe le niveau de brillance — mat, semi-mat ou très brillant — ainsi que la résistance à l’abrasion, aux rayures et aux produits chimiques.
- Gaufrage (facultatif). Un rouleau chauffant peut imprimer en relief une texture bois EIR (embossed-in-register), cuir ou marbre, alignant la texture ressentie avec le décor visible.
Comparaison des encres solvantées, à l’eau et UV
| Type d’encre | Support / mécanisme | Avantages | Limites |
|---|---|---|---|
| À base de solvant | Solvants organiques (acétate d’éthyle, toluène, etc.) | Forte adhérence, séchage rapide, excellents rendus colorés | Émissions de COV plus élevées ; exigences environnementales strictes |
| À base d’eau | Eau avec une faible quantité d’alcool | Faibles COV, non toxique, sans odeur forte, ininflammable | Exige une forte tension de surface ; séchage plus lent |
| Polymérisable aux UV | Polymérisation instantanée des photo-initiateurs sous UV | COV pratiquement nuls, durcissement très rapide, film dur | Coût supérieur ; équipement de polymérisation UV nécessaire |
Les programmes d’exportation et de mobilier écologique haut de gamme adoptent de plus en plus les systèmes à base d’eau et UV. Les fabricants qui investissent dans ces lignes peuvent satisfaire les contrôles de matières premières plus stricts des acheteurs européens et nord-américains.
Contrôles qualité des chants imprimés
- Régularité des couleurs. Mesurée au spectrophotomètre ; l’écart entre lots doit être Delta E inférieur à 0.5–1.0, sans métamérisme : les couleurs doivent rester assorties sous éclairages D65, TL84 et incandescent.
- Adhérence (essai quadrillage). On quadrille l’impression avec une grille de 1 mm, on applique du ruban 3M puis on l’arrache ; l’encre ne doit pas s’écailler. Une ligne sérieuse atteint 5B ou au moins 4B.
- Résistance à la lumière. Les encres doivent atteindre Grade 6–8 sur l’échelle de laine bleue afin d’éviter le jaunissement ou la décoloration après des années de lumière intérieure.
- Résistance chimique et à l’abrasion. L’impression ne doit pas s’écailler au rognage ou au raclage à ras sur la plaqueuse ; l’alcool et les nettoyants ménagers ne doivent pas en retirer la couleur.
Défauts d’impression courants et dépannage
| Défaut | Causes probables | Mesures correctives |
|---|---|---|
| Mauvaise adhérence (écaillage / frottement) | Tension superficielle trop basse après perte d’effet corona ; résine d’encre incompatible PVC/ABS ; séchage incomplet | Réappliquer le traitement corona ou le primaire ; choisir une encre adaptée à la résine ; augmenter la température de séchage ou le temps de séjour |
| Transparence / opacité insuffisante | Couche de fond irrégulière ou trop fine ; encre trop diluée | Régler l’écartement du rouleau et la quantité appliquée ; augmenter viscosité et teneur en pigment |
| Brouillard, brumisation, raclage sale | Mauvais angle ou pression de racle ; encre trop visqueuse ou séchant trop vite ; cylindre usé | Régler angle (en général 45°–60°) et pression ; ajouter un solvant lent ou réduire la viscosité ; inspecter et rechromer le cylindre |
| Mauvais repérage / image fantôme / motif flou | Tension de bande instable entre groupes ; roulements usés ou faux-rond du cylindre | Recalibrer freins magnétiques ou commande servo ; vérifier le montage et le faux-rond |
| Brillance irrégulière / bulles dans la finition | Application inégale du vernis UV ; flux d’air trop élevé dans le four | Vérifier le dosage de l’antimousse et le nivellement du vernis ; régler les températures de préchauffage et de désaération |
La plupart de ces défauts ont une même origine : considérer l’impression comme une recette fixe plutôt qu’un procédé contrôlé. C’est pourquoi une réclamation doit être traitée par un fabricant capable de retrouver les données du lot — mesures corona, lot d’encre, cylindre et réglages du four — plutôt qu’un négociant revendant le stock d’un tiers.
Chez Wuhan Quanyixintong New Materials, nous fabriquons des chants PVC, ABS, PP et acryliques depuis 2000, pour des marques chinoises telles que OPPEIN et ZBOM et des distributeurs au Moyen-Orient, en Asie du Sud-Est, en Europe, en Asie centrale, en Afrique et sur le continent américain. Chaque production personnalisée — couleurs unies, imitation bois, finitions très brillantes ou métallisées, épaisseurs à partir de 0.4 mm et largeurs de 15 à 600 mm — utilise une couleur maîtrisée au spectrophotomètre et fait l’objet de tests d’adhérence et de résistance à la lumière avant expédition. Envoyez-nous votre panneau ou échantillon de référence : nous préparerons d’abord un échantillon assorti pour vos essais. La production en gros commence après validation de la couleur, de la finition et de la qualité. Les visites de notre usine de Wuhan sont les bienvenues.