Por qué importa la impresión en cantos de PVC
La impresión determina el realismo de la veta, la precisión del color y la resistencia de la superficie a años de luz solar, limpieza y abrasión. Bien ejecutada, permite que los cantos de PVC, ABS y PP reproduzcan madera, piedra o diseños abstractos sin decolorarse ni desprenderse durante el uso.
Para ampliar este tema, consulte la gama de cantos de PVC y nuestro proceso de calidad.
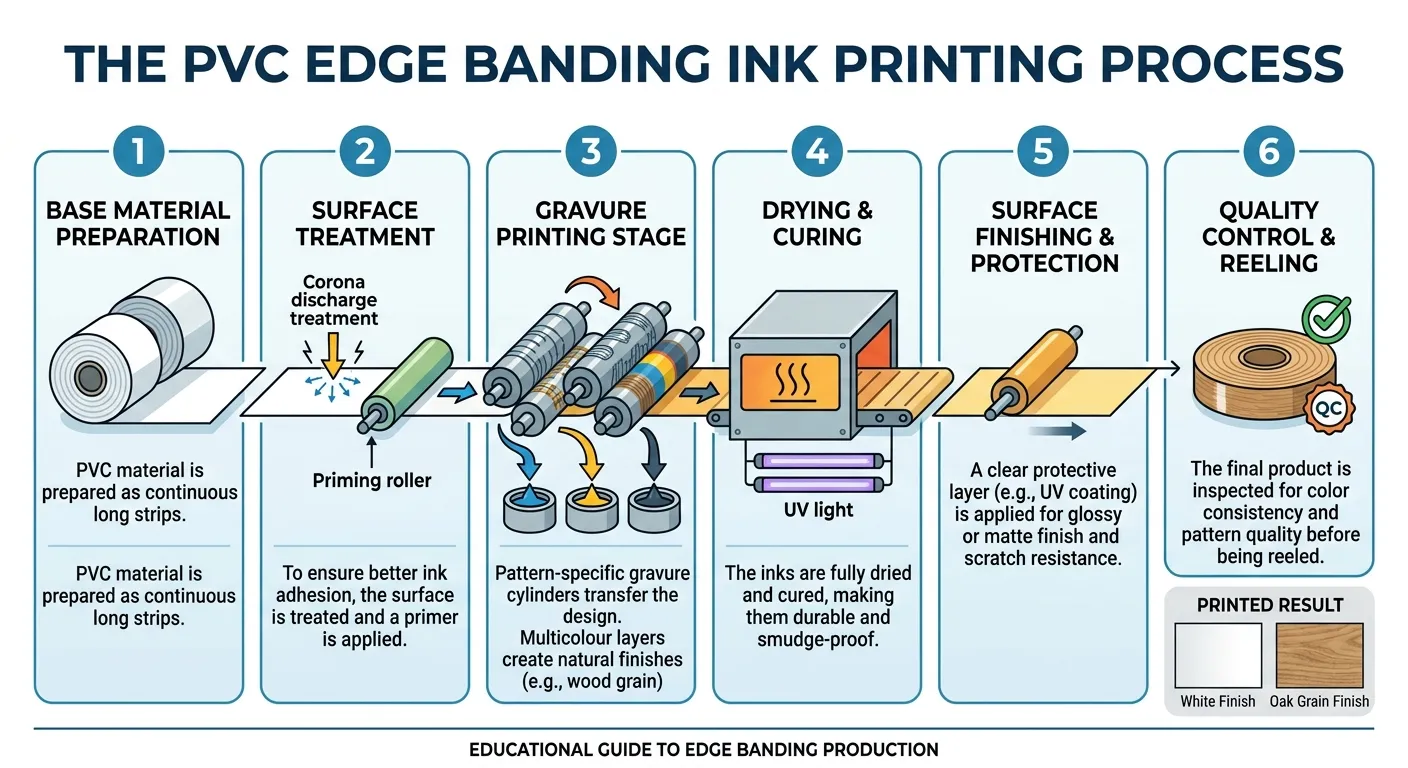
Cómo funciona el huecograbado
La mayoría de los cantos se imprime mediante huecograbado o rotograbado: celdas grabadas con precisión en un cilindro cromado transportan y transfieren una cantidad controlada de tinta.
- Pretratamiento del sustrato (corona / imprimación). Las extrusiones de PVC salen con baja energía superficial. El tratamiento corona o una imprimación elevan la tensión superficial a por lo menos 38–42 dinas/cm para favorecer la adherencia. Sin ello, las capas posteriores parten de una base débil.
- Capa base. Una capa acuosa o con disolvente oculta el color natural del compuesto y crea un fondo uniforme, por ejemplo amarillo pálido o gris, sobre el que se imprime la veta.
- Capas impresas (huecograbado multicolor). Los diseños suelen construirse con 2–4 unidades de huecograbado en registro. La primera imprime la estructura principal; la segunda añade sombras y anillos finos; la tercera y cuarta aportan poros y corrección final del color. La profundidad de las celdas controla el volumen de tinta y la profundidad tonal.
- Capa superior / recubrimiento UV. Una laca aplicada con rodillo se cura instantáneamente bajo lámparas UV. Sella y protege la tinta, define el brillo (mate, semimate o alto brillo) y aporta resistencia a abrasión, rayado y productos químicos.
- Grabado en relieve (opcional). Un rodillo caliente imprime una textura EIR (relieve sincronizado con el diseño) de madera, cuero o mármol, alineando lo que se siente con lo que se ve.
Comparación de tintas con disolvente, acuosas y UV
| Tipo de tinta | Vehículo / mecanismo | Ventajas | Limitaciones |
|---|---|---|---|
| Con disolvente | Disolventes orgánicos (acetato de etilo, tolueno, etc.) | Adhesión fuerte, secado rápido y buen desarrollo del color | Más emisiones de VOC y requisitos ambientales estrictos |
| Acuosa | Agua con una pequeña cantidad de alcohol | Bajo VOC, no tóxica, poco olor y no inflamable | Exige alta tensión superficial y seca más lentamente |
| Curable por UV | Fotoiniciadores que curan instantáneamente con luz UV | Prácticamente cero VOC, curado muy rápido y película dura | Mayor costo y equipo de curado UV necesario |
Los programas de muebles exportados y con certificación ecológica premium se orientan hacia sistemas acuosos y UV. Las plantas con esas líneas pueden cumplir los controles de entrada más estrictos de compradores europeos y norteamericanos.
Controles de calidad de la impresión
- Uniformidad de color. Se mide con espectrofotómetro; la desviación entre lotes debería ser Delta E inferior a 0.5–1.0, sin metamerismo. El color debe coincidir bajo luz D65, TL84 e incandescente.
- Adhesión (ensayo de corte en rejilla). Se corta una cuadrícula de 1 mm, se presiona cinta 3M y se retira de golpe; la tinta no debe desprenderse. Una línea sólida alcanza 5B o al menos 4B.
- Resistencia a la luz. Las tintas deberían alcanzar grado 6–8 en la escala de lana azul para evitar amarilleamiento y decoloración tras años de exposición interior.
- Resistencia química y a la abrasión. La impresión no debe astillarse al recortar y raspar a ras en la canteadora, ni perder color con alcohol o limpiadores domésticos.
Defectos comunes y correcciones
| Defecto | Causas probables | Acción correctiva |
|---|---|---|
| Mala adhesión (desprendimiento / frote) | Baja tensión superficial tras perder efecto el corona; resina de tinta incompatible con PVC/ABS; secado incompleto | Repetir corona o aplicar imprimación; usar tinta formulada para la resina; subir temperatura de secado o prolongar el tiempo |
| Transparencia / poca cubrición | Capa base irregular o demasiado fina; tinta demasiado diluida y de baja viscosidad | Ajustar separación del rodillo y peso aplicado; aumentar viscosidad y carga de pigmento |
| Neblina, pulverización o raspado sucio | Ángulo o presión incorrectos de cuchilla; tinta demasiado viscosa o secado superficial rápido; cilindro desgastado | Ajustar cuchilla (normalmente 45°–60°) y presión; añadir disolvente lento o reducir viscosidad; inspeccionar y recromar el cilindro |
| Desregistro / imagen fantasma / patrón borroso | Tensión inestable de banda entre colores; cojinetes desgastados o excentricidad del cilindro | Recalibrar frenos magnéticos o control servo; comprobar montaje y excentricidad |
| Brillo irregular / burbujas en capa superior | Aplicación UV irregular; flujo de horno excesivo que forma burbujas | Revisar antiespumante y nivelación del rodillo; ajustar precalentamiento y desaireación |
Muchos defectos proceden de tratar la impresión como una receta fija y no como un proceso controlado. Por eso una reclamación debe poder rastrearse por lote: mediciones corona, lote de tinta, cilindro y ajustes del horno.
Wuhan Quanyixintong New Materials fabrica cantos de PVC, ABS, PP y acrílico desde 2000, y suministra a marcas chinas como OPPEIN y ZBOM y distribuidores de Oriente Medio, Sudeste Asiático, Europa, Asia Central, África y América. En cada fabricación personalizada —colores lisos, vetas, alto brillo y acabados metálicos; grosores desde 0.4 mm y anchos de 15 a 600 mm— se controla el color con espectrofotómetro y se prueba adhesión y resistencia a la luz antes del envío. Envíenos el tablero o una muestra de referencia: primero prepararemos una muestra para sus pruebas; la producción a granel empieza después de aprobar color, acabado y calidad. Puede visitar nuestra fábrica de Wuhan.